اخبار

چگونه یک فلنج تخت به آب بندی قابل اعتماد با پیچ و مهره دست می یابد؟

2026-09-17 13:30:08

در یک کارخانه پتروشیمی، اتصال فلنج تخت پیچ شده باید حاوی سیال فرآیند در فشار بیش از 100 بار و دمای بیش از 400 درجه سانتیگراد باشد. مهر و موم نه تنها توسط یک جزء، بلکه توسط یک سیستم ایجاد می شود: صفحات فلنج، واشر، و پیچ و مهره. هنگامی که پیچ‌ها سفت می‌شوند، نیروی گیره‌ای ایجاد می‌کنند که واشر را بین سطوح فلنج فشرده می‌کند. واشر به نوبه خود تغییر شکل داده و بی نظمی های میکروسکوپی روی سطوح فلنج را پر می کند و مانعی ایجاد می کند که از نشت جلوگیری می کند. این به اندازه کافی ساده به نظر می رسد. با این حال نشت فلنج یکی از شایع ترین علل حوادث صنعتی و تلفات تولید است. دلیل این امر این است که دستیابی به یک آب بندی قابل اعتماد به تعادل دقیق بار پیچ، فشرده سازی واشر و استحکام فلنج نیاز دارد - تعادلی که به راحتی با نصب نامناسب، گشتاور پیچ نادرست یا کیفیت پایین صفحه فلنج مختل می شود.


این سوال که چگونه یکفلنج تختدستیابی به آب بندی قابل اعتماد با پیچ و مهره، بنابراین فقط سفت کردن پیچ و مهره ها تا زمانی که آنها سفت نشده باشند، نیست. بحث مهندسی است. بار پیچ باید به اندازه ای باشد که واشر را به اندازه کافی فشرده کند تا آب بندی شود، اما نه آنقدر زیاد که واشر را خرد کند یا پیچ ها را باز کند. سطوح فلنج باید به اندازه کافی صاف و صاف باشند تا به واشر اجازه دهند منطبق شود، اما نه آنقدر صاف که واشر نتواند چنگ بزند. برای اطمینان از توزیع یکنواخت بار، پیچ ها باید در یک ترتیب خاص سفت شوند. و کل مجموعه باید طوری طراحی شود که در برابر فشار عملیاتی، دما و چرخه حرارتی بدون از دست دادن نیروی آب بندی خود مقاومت کند. این مقاله هر یک از این عوامل را با جزئیات فنی بررسی می‌کند و درک جامعی از آب‌بندی فلنج تخت پیچ‌دار برای مهندسان، متخصصان تعمیر و نگهداری و متخصصان تدارکات ارائه می‌دهد. درWenzhou Longan Flange Co., Ltd.، کارخانه ما بیش از دو دهه است که فلنج های مسطح تولید می کند و ما درک عمیقی از عوامل تعیین کننده قابلیت اطمینان آب بندی ایجاد کرده ایم.

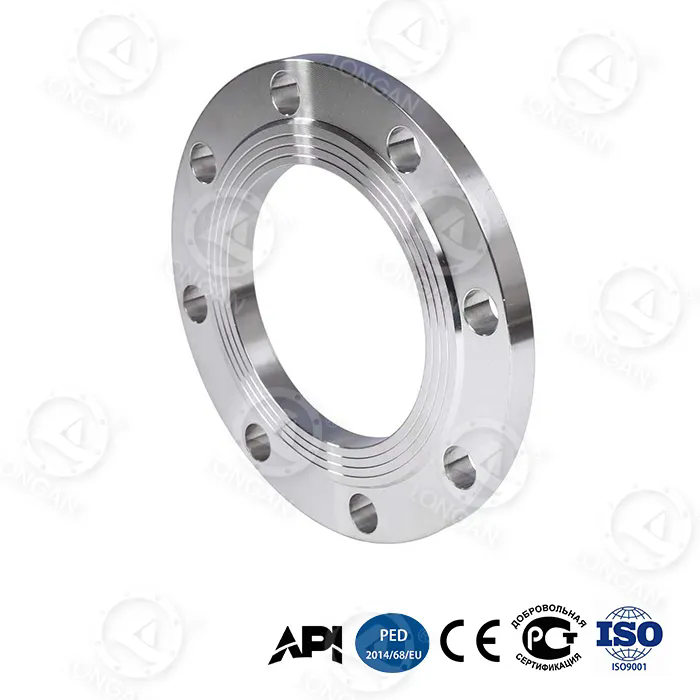
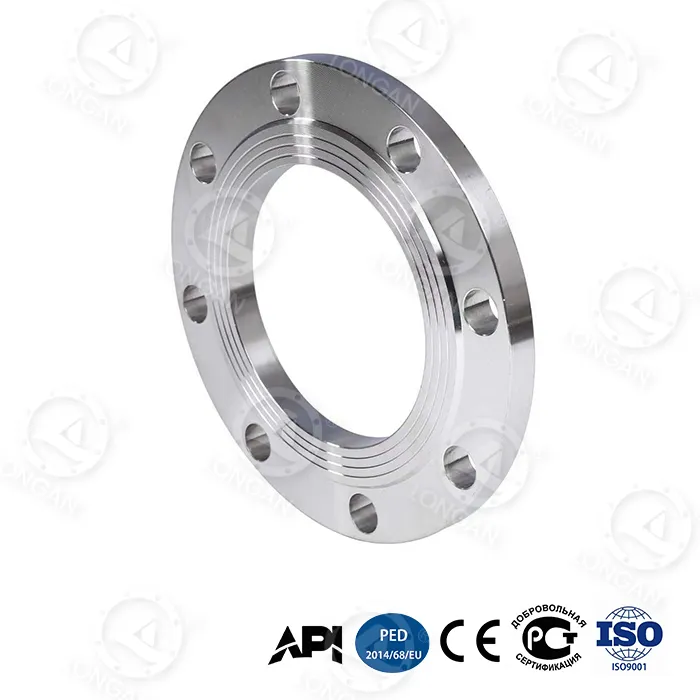
sme b16.5 flat face flange


فهرست مطالب


1. مکانیسم آب بندی: وقتی پیچ و مهره را سفت می کنید در واقع چه اتفاقی می افتد؟

برای درک اینکه چگونه یک فلنج تخت به آب بندی قابل اعتماد می رسد، ابتدا باید مکانیک اتصال پیچ شده را درک کنیم. هنگامی که یک پیچ سفت می شود، به صورت الاستیک کشیده می شود. پیچ مانند فنر عمل می کند و کشش در پیچ نیروی گیره ای ایجاد می کند که دو صفحه فلنج را به هم می کشد. این نیروی گیره از طریق سطوح فلنج به واشر منتقل می شود. واشر که از ماده نرم تری نسبت به فلنج ساخته شده است فشرده می شود. همانطور که فشرده می شود، به دره های میکروسکوپی جریان می یابد و روی صفحه فلنج خراشیده می شود و یک مسیر پر پیچ و خم ایجاد می کند که سیال تحت فشار به راحتی نمی تواند به آن نفوذ کند. آب بندی زمانی حاصل می شود که واشر به اندازه کافی فشرده شود تا این بی نظمی ها را پر کند و زمانی که تنش تراکم باقی مانده روی واشر بیشتر از فشار داخلی سیال باشد.

اصل کلیدی این است که واشر باید در تمام طول عمر اتصال در حالت فشرده نگه داشته شود. اگر تنش فشاری به زیر سطح بحرانی کاهش یابد، آب بندی نشت می کند. تنش فشاری می تواند به دلایل مختلفی کاهش یابد. واشر ممکن است در طول زمان شل شود (خزش) به خصوص در دماهای بالا. پیچ ها ممکن است به دلیل شل شدن یا لرزش کشش خود را از دست بدهند. صفحات فلنج ممکن است به دلیل انبساط حرارتی یا خم شدن از هم جدا شوند. طراحی فلنج تخت باید تمام این عوامل را در نظر بگیرد. فلنج ضخیم تر و سفت تر در مقابل خم شدن مقاومت می کند و فشار فشاری یکنواخت تری را روی واشر حفظ می کند. تعداد بیشتری از پیچ‌های کوچک‌تر، نسبت به تعداد کمتری از پیچ‌های بزرگ‌تر، نیروی بستن یکنواخت‌تری ایجاد می‌کنند. و مواد واشر باید برای مقاومت در برابر آرامش و حمله شیمیایی انتخاب شود.

جدول زیر نیروها و عوامل کلیدی را که قابلیت اطمینان یک مهر و موم فلنج تخت پیچ شده را تعیین می کنند، خلاصه می کند.

عامل توضیحات تاثیر در آب بندی
کشش پیچ کشش الاستیک پیچ هنگام سفت شدن نیروی گیره ای را فراهم می کند که واشر را فشرده می کند
فشرده سازی واشر تغییر شکل واشر تحت بار پیچ بی نظمی های سطحی را پر می کند و آب بندی ایجاد می کند
سختی فلنج مقاومت فلنج در برابر خمش تحت بار پیچ فشرده سازی یکنواخت واشر را در سراسر صورت تضمین می کند
آرامش واشر از دست دادن تنش فشاری در طول زمان نیروی آب بندی را کاهش می دهد؛ باید به حداقل برسد
اثرات حرارتی انبساط دیفرانسیل پیچ، فلنج و واشر می تواند بار پیچ را افزایش یا کاهش دهد
فشار داخلی نیروی اعمال شده توسط سیال فرآیند تمایل به جدا کردن فلنج ها دارد. باید با بار پیچ مقابله شود

در Wenzhou Longan Flange Co., Ltd.، ما فلنج های تخت خود را برای بهینه سازی این عوامل طراحی می کنیم. فلنج های ما از فولاد با کیفیت بالا تولید می شوند و برای اطمینان از تناسب مناسب و توزیع بار در ابعاد دقیق ماشین کاری می شوند. ما همچنین راهنمایی‌های فنی در مورد انتخاب پیچ، انتخاب واشر و روش‌های سفت کردن ارائه می‌کنیم تا به مشتریان خود کمک کنیم در کاربردهای خاص خود به مهر و موم قابل اعتماد دست یابند.


2. بار و گشتاور پیچ: اعدادی که موفقیت یا شکست را تعیین می کنند

بار پیچ تنها مهم ترین متغیر در دستیابی به آب بندی قابل اعتماد است. اگر بار پیچ خیلی کم باشد، واشر به اندازه کافی فشرده نمی شود تا آب بندی شود. اگر بار پیچ خیلی زیاد باشد، ممکن است واشر له شود، پیچ ها تسلیم شوند یا فلنج آسیب ببیند. بار پیچ هدف با توصیه سازنده واشر تعیین می شود که حداقل و حداکثر تنش فشاری را برای ماده واشر مشخص می کند. سپس این تنش با استفاده از اصطکاک رزوه پیچ و هندسه اتصال به مقدار گشتاور تبدیل می شود. رابطه گشتاور-کشش با فرمول ارائه می شود: T = K × D × F، که در آن T گشتاور است، K ضریب مهره است (ضریب بی بعدی که اصطکاک را محاسبه می کند)، D قطر اسمی پیچ و F کشش مورد نظر پیچ است.

فاکتور مهره K یک پارامتر مهم است اما اغلب اشتباه درک می شود. این بستگی به روغن کاری رزوه ها، پرداخت سطح پیچ و مهره و وجود هرگونه پوشش دارد. یک مقدار معمولی برای K برای پیچ و مهره های فولادی روغن کاری شده 0.2 است، اما بسته به شرایط می تواند از 0.1 تا 0.3 متغیر باشد. این بدان معنی است که همان مقدار گشتاور می تواند کشش پیچ را ایجاد کند که با ضریب سه تغییر می کند. به همین دلیل است که گشتاور به تنهایی یک شاخص قابل اعتماد برای بار پیچ نیست. برای کاربردهای حیاتی، مهندسان از روش‌های دقیق‌تری مانند اندازه‌گیری طول پیچ یا نشانگرهای کشش مستقیم استفاده می‌کنند. جدول زیر مقادیر گشتاور معمولی را برای اندازه های رایج پیچ و مواد واشر ارائه می دهد.

اندازه پیچ نوع واشر تنش پیچ هدف (MPa) گشتاور توصیه شده (نیوتن متر) فاکتور مهره (K)
M16 لاستیک 30 - 50 80 - 120 0.20
M16 PTFE 40 - 60 100 - 150 0.20
M20 زخم مارپیچی 60 - 80 200 - 280 0.18
M24 زخم مارپیچی 60 - 80 350 - 480 0.18
M24 کت فلزی 80 - 120 450 - 650 0.16

در کارخانه ما، مشخصات دقیق گشتاور را برای هر فلنج صافی که تولید می کنیم به مشتریان خود ارائه می دهیم. این مشخصات بر اساس ابعاد فلنج، اندازه و جنس پیچ، نوع واشر و شرایط عملیاتی است. ما همچنین استفاده از آچار گشتاور کالیبره شده و بررسی کشش پیچ را با استفاده از روش دوم توصیه می کنیم، مانند اندازه گیری طول پیچ با میکرومتر یا استفاده از یک متر کشش پیچ اولتراسونیک. این رویکرد دقیق برای کنترل بار پیچ برای دستیابی به آب بندی قابل اعتماد در کاربردهای حیاتی ضروری است.


3. گسکت انتخاب: عنصر تراکم پذیر که مهر و موم را می سازد

واشر جزئی است که در واقع مهر و موم را در اتصال فلنج تخت پیچ شده ایجاد می کند. این یک ماده تراکم پذیر است که بین سطوح فلنج فشرده می شود. واشر باید به قدری نرم باشد که با بی نظمی های سطح سطوح فلنج مطابقت داشته باشد، اما به اندازه ای قوی باشد که در برابر فشار داخلی و حمله شیمیایی سیال فرآیند مقاومت کند. همچنین باید به اندازه کافی انعطاف پذیر باشد تا تنش فشاری خود را در طول زمان و تحت چرخه حرارتی حفظ کند. هیچ ماده واشر واحدی وجود ندارد که برای همه کاربردها مناسب باشد. انتخاب ماده واشر به دما، فشار و الزامات سازگاری شیمیایی کاربرد خاص بستگی دارد.

متداول ترین مواد واشر برای فلنج های تخت عبارتند از لاستیک، PTFE، زخم مارپیچی و روکش فلزی. واشر لاستیکی در کاربردهای کم فشار و دمای پایین مانند خطوط آب و هوا استفاده می شود. واشر PTFE در کاربردهای شیمیایی که در آن مقاومت در برابر سیالات تهاجمی مورد نیاز است استفاده می شود. واشرهای مارپیچی در کاربردهای فشار بالا و دمای بالا مانند خطوط بخار و هیدروکربن استفاده می شوند. واشرهای فلزی در سخت‌ترین کاربردها استفاده می‌شوند، جایی که بالاترین سطوح مقاومت دما و فشار مورد نیاز است. جدول زیر خواص کلیدی این مواد واشر را مقایسه می کند.

مواد واشر حداکثر دما (درجه سانتیگراد) حداکثر فشار (بار) مقاومت شیمیایی برنامه معمولی
لاستیک (NBR) 100 16 خوب (آب، روغن) آب، هوا، بخار کم فشار
PTFE 260 40 عالی فرآوری شیمیایی، مواد غذایی
زخم مارپیچی 500 100 خیلی خوبه بخار، هیدروکربن، فشار بالا
کت فلزی 600 150 عالی دمای بالا، فشار بالا

در Wenzhou Longan Flange Co., Ltd.، ما واشر تولید نمی‌کنیم، اما از نزدیک با مشتریان خود کار می‌کنیم تا اطمینان حاصل کنیم که واشر انتخابی آنها با فلنج‌های تخت ما سازگار است. ما ابعاد دقیق صفحه فلنج را ارائه می‌کنیم، از جمله ارتفاع بالا رفته و روکش سطح، که برای نشستن مناسب واشر بسیار مهم است. ما همچنین بر اساس توصیه‌های سازنده واشر، راهنمایی‌هایی در مورد تنش تراکم واشر و گشتاور پیچ ارائه می‌کنیم. هدف ما این است که اطمینان حاصل کنیم که کل سیستم اتصال پیچ - فلنج، واشر و پیچ و مهره - با هم کار می کنند تا به یک مهر و موم قابل اعتماد دست یابیم.


4. پایان صفحه فلنج: چرا ناهمواری سطح یک پارامتر حیاتی است

پرداخت سطح صفحه فلنج یک پارامتر مهم است که اغلب نادیده گرفته می شود. واشر باید بتواند با بی نظمی های سطح صفحه فلنج مطابقت داشته باشد تا آب بندی ایجاد کند. اگر سطح خیلی ناهموار باشد، واشر ممکن است نتواند دره های عمیق را پر کند و ممکن است مسیر نشتی باقی بماند. اگر سطح خیلی صاف باشد، واشر ممکن است نتواند سطح را بگیرد و ممکن است تحت فشار بلغزد یا بیرون بیاید. سطح بهینه، تعادل بین این دو حد است. برای اکثر مواد واشر، زبری سطح 3.2 تا 6.3 میکرومتر توصیه می شود. این معمولاً با ماشینکاری صفحه فلنج با یک الگوی شیار دندانه دار یا متحدالمرکز، که به عنوان پایان "فونوگرافی" شناخته می شود، به دست می آید.

پایان فونوگرافیک در استانداردهایی مانند ASME B16.5 و EN 1092-1 مشخص شده است. پایان توسط ابزاری ایجاد می شود که یک شیار مارپیچ پیوسته را روی صفحه فلنج برش می دهد. عمق شیار و فاصله برای دستیابی به زبری مورد نظر کنترل می شود. الگوی شیار مجموعه ای از برآمدگی ها و دره ها را ایجاد می کند که واشر می تواند آنها را بگیرد. این دستگیره از دمیده شدن واشر در اثر فشار داخلی جلوگیری می کند و به حفظ آب بندی در زیر چرخه حرارتی کمک می کند. جدول زیر پوشش سطح توصیه شده برای مواد مختلف واشر را ارائه می دهد.

مواد واشر زبری سطح توصیه شده (Ra، میکرومتر) نوع پایان
لاستیک 3.2 - 6.3 فونوگرافیک (هم مرکز یا دندانه دار)
PTFE 1.6 - 3.2 فونوگرافیک یا صاف
زخم مارپیچی 3.2 - 6.3 فونوگرافی
کت فلزی 3.2 - 6.3 فونوگرافی

در کارخانه ما، تمام سطوح فلنج صاف خود را با استفاده از تراش های CNC با ابزار دقیق، تا سطح مشخص شده ماشینکاری می کنیم. ما سطح را با استفاده از پروفیلومتر تأیید می کنیم و نتایج را در اسناد کنترل کیفیت خود ثبت می کنیم. این تضمین می‌کند که هر فلنج صافی که تولید می‌کنیم، سطح بهینه را برای نشستن واشر فراهم می‌کند. ما همچنین طیف وسیعی از پوشش‌های صورت، از جمله روکش صاف، روکش دندانه‌دار، و پوشش حلقه حلقه را برای برآوردن نیازهای انواع واشر و کاربردهای مختلف ارائه می‌کنیم.


5. توالی سفت کردن پیچ و کنترل کیفیت

دنباله سفت کردن پیچ یکی دیگر از عوامل مهم در دستیابی به یک آب بندی قابل اعتماد است. اگر پیچ ها یکی یکی به ترتیب تصادفی سفت شوند، فلنج دچار اعوجاج شده و فشرده سازی واشر ناهموار خواهد بود. این می تواند منجر به نشتی شود، حتی اگر مقادیر گشتاور نهایی صحیح باشد. روش صحیح این است که پیچ ها را به صورت ستاره ای یا ضربدری، در چند پاس سفت کنید. اولین گذر باید یک پاس با گشتاور کم (معمولاً 30٪ گشتاور نهایی) باشد تا واشر را ثابت کند و فلنج ها را در یک راستا قرار دهد. پاس دوم باید یک پاس با گشتاور متوسط ​​(معمولاً 60٪ گشتاور نهایی) باشد. پاس نهایی باید با گشتاور کامل، دوباره در یک الگوی ستاره ای باشد. این سفت شدن تدریجی و یکنواخت تضمین می کند که واشر به طور یکنواخت فشرده شده و سطوح فلنج موازی باقی می مانند.

تعداد پاس ها و مقادیر گشتاور خاص به اندازه فلنج، تعداد پیچ ​​ها و مواد واشر بستگی دارد. برای فلنج های بزرگ با پیچ های زیاد، ممکن است سه یا چهار پاس لازم باشد. برای فلنج های کوچک، دو پاس ممکن است کافی باشد. جدول زیر یک دستورالعمل کلی برای توالی سفت کردن پیچ ارائه می دهد.

اندازه فلنج تعداد پیچ ​​و مهره پاس های توصیه شده الگوی گشتاور
DN50 - DN100 4 - 8 2 الگوی ستاره
DN150 - DN300 8 - 12 3 الگوی ستاره
DN350 - DN600 12 - 20 3 - 4 الگوی ستاره
> DN600 > 20 4+ الگوی ستاره، چند مرحله

کنترل کیفیت برای اطمینان از اینکه روش سفت کردن به درستی انجام شده است ضروری است. پس از عبور نهایی گشتاور، یک بازرس واجد شرایط باید گشتاور هر پیچ را با استفاده از یک آچار گشتاور مدرج بررسی کند. بازرس همچنین باید شکاف بین صفحات فلنج را در چندین نقطه اطراف محیط بررسی کند تا مطمئن شود که فلنج ها موازی هستند. اگر شکاف ناهموار باشد، پیچ ها باید شل شوند و روش سفت کردن دوباره تکرار شود. در Wenzhou Longan Flange Co., Ltd.، ما دستورالعمل های دقیق نصب و مشخصات گشتاور را برای هر فلنج صافی که تولید می کنیم به مشتریان خود ارائه می دهیم. ما همچنین آموزش و پشتیبانی فنی را در محل ارائه می دهیم تا به مشتریان خود کمک کنیم در کاربردهای حیاتی خود مهر و موم قابل اعتمادی را بدست آورند.


6. سوالات متداول (سؤالات متداول)

سوال 1: گشتاور پیچ صحیح برای فلنج تخت چقدر است؟

پاسخ: گشتاور صحیح پیچ به اندازه پیچ، ماده پیچ، ماده واشر و شرایط کار بستگی دارد. معمولاً توسط سازنده واشر مشخص می شود یا با استفاده از فرمول T = K × D × F محاسبه می شود، که در آن K ضریب مهره، D قطر پیچ، و F کشش پیچ هدف است. ما مشخصات دقیق گشتاور را برای هر فلنج تختی که در Wenzhou Longan Flange Co., Ltd تولید می کنیم، ارائه می دهیم.

سوال 2: چرا فلنج تخت من حتی پس از اینکه پیچ ها را با گشتاور مشخص شده سفت می کنم نشت می کند؟

پاسخ: دلایل متعددی ممکن است وجود داشته باشد. واشر ممکن است آسیب دیده باشد یا از مواد اشتباهی ساخته شده باشد. سطوح فلنج ممکن است آسیب دیده یا سطح نادرستی داشته باشند. پیچ ها ممکن است آلوده شده یا به طور نامناسب روغن کاری شوند و در نتیجه فاکتور مهره ای متفاوت از مقدار فرضی ایجاد شود. فلنج ها ممکن است موازی نباشند. یا شرایط کار ممکن است از درجه فشار یا دمای واشر فراتر رود. برای شناسایی علت اصلی، بازرسی کامل همه اجزا و بررسی روش نصب ضروری است.

سوال 3: تفاوت بین فلنج صورت برآمده و فلنج صورت صاف چیست؟

پاسخ: فلنج صاف صورت برجسته دارای یک حلقه کوچک برآمده در صورت است، در حالی که فلنج صورت صاف دارای یک صفحه کاملاً صاف است. صفحه برجسته به گونه ای طراحی شده است که بار پیچ را روی واشر متمرکز کرده و استرس آب بندی را افزایش می دهد. فلنج های صفحه تخت با واشرهای تمام وجه استفاده می شوند و در کاربردهای کم فشار و فلنج های چدنی یا پلاستیکی رایج هستند. انتخاب بستگی به کاربرد و فلنج جفت گیری دارد.

سوال 4: پیچ های فلنج تخت را هر چند وقت یک بار باید دوباره سفت کرد؟

پاسخ: پیچ های فلنج تخت باید پس از 24 ساعت اولیه کار مجدداً سفت شوند، به خصوص در کاربردهای با دمای بالا که انبساط حرارتی و شل شدن واشر می تواند باعث از بین رفتن بار پیچ شود. پس از آن، سفت کردن مجدد معمولاً در فواصل زمانی برنامه ریزی شده نگهداری انجام می شود، مانند خاموش شدن سالانه. فرکانس به بحرانی بودن برنامه و شرایط عملیاتی بستگی دارد. بازرسی منظم برای نشت نیز توصیه می شود.

سوال 5: حداکثر فشاری که فلنج تخت می تواند آب بندی کند چقدر است؟

پاسخ: حداکثر فشاری که فلنج تخت می تواند آب بندی کند به درجه بندی فلنج، ماده واشر و بار پیچ بستگی دارد. به عنوان مثال، فلنج تخت کلاس 150 با واشر پیچ مارپیچی می تواند تا 20 بار در دمای محیط آب بندی کند. فلنج کلاس 300 می تواند تا 50 بار را آب بندی کند. فشارهای بالاتر به درجه بندی فلنج بالاتر و مواد واشر مقاوم تر نیاز دارد. در کارخانه ما، فلنج های تخت را در طیف وسیعی از کلاس های فشار تولید می کنیم تا نیازهای کاربردهای مختلف را برآورده کنیم.


7. نتیجه گیری

دستیابی به مهر و موم قابل اعتماد با فلنج تخت پیچ شده یک چالش مهندسی سیستم است. این نیاز به ترکیب صحیح بار پیچ، فشرده سازی واشر، سفتی فلنج و پرداخت سطح دارد. هر یک از این عوامل باید به دقت مشخص و کنترل شوند تا اطمینان حاصل شود که واشر در طول عمر اتصال در حالت فشرده باقی می ماند. بار پیچ باید برای فشرده کردن واشر کافی باشد، اما نه آنقدر زیاد که به واشر یا فلنج آسیب برساند. واشر باید با سیال فرآیند سازگار بوده و قادر به تحمل دما و فشار عملیاتی باشد. وجه های فلنج باید صاف و دارای پوشش سطحی مناسب باشند تا به واشر منطبق و چسبیده شود. و برای اطمینان از توزیع یکنواخت بار، پیچ ها باید به ترتیب صحیح سفت شوند. در Wenzhou Longan Flange Co., Ltd.، کارخانه ما بیش از دو دهه است که فلنج های تخت تولید می کند و ما درک عمیقی از این عوامل ایجاد کرده ایم. فلنج های ما برای اطمینان از تناسب و توزیع بار مناسب ماشینکاری شده اند و ما به مشتریان خود پشتیبانی فنی لازم را برای دستیابی به مهر و موم های قابل اعتماد ارائه می دهیم.

چه در حال طراحی یک سیستم لوله کشی جدید باشید یا یک سیستم موجود را حفظ کنید، از شما دعوت می کنیم با ما تماس بگیرید تا در مورد نیازهای فلنج تخت خود صحبت کنید. تیم مهندسان ما می توانند به شما در انتخاب فلنج مناسب برای برنامه خود، ارائه مشخصات گشتاور و راهنمایی در مورد انتخاب و نصب واشر کمک کنند. ما متعهد به ارائه محصولات با بالاترین کیفیت و بهترین خدمات ممکن به مشتریان خود هستیم.

امروز با Wenzhou Longan Flange Co., Ltd. تماس بگیریدبرای بحث در مورد نیازهای فلنج تخت خود و کشف اینکه چگونه محصولات ما می توانند به شما در دستیابی به آب بندی قابل اعتماد در برنامه های حیاتی خود کمک کنند.

اخبار مرتبط
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept